Велики зупчаник за рударски млин или ротирајућу пећ за цемент није део каталога. Обично се израђује по нацрту купца, у пречнику од једног до два метра до осам метара или више, тежине од неколико тона до десетина тона, а често се наручује у количини од једног. То мења све о томе како се прави. Ливница или ковачница морају да произведу један бланк са здравом унутрашњом структуром, машинска радионица мора да рукује делом који је превелик и тежак за стандардну опрему, а радионица за термичку обраду мора да контролише изобличење на масивном радном комаду. За купца је кључна сарадња са произвођачем који може да преузме опрему од сировине кроз завршну инспекцију под једним кровом, јер премештање десетотонске опреме између радњи повећава цену, кашњење и ризик.
Одабир правог процеса: ливење против ковања
Прва одлука је како направити бланко.Цастингје стандардна рута за зупчанике веома великог обима и зупчанике - растопљени челик се сипа у калуп, а добијени одлив се може направити у једном комаду или у сегментима. Ливење нема практичну горњу границу величине и дозвољава облик скоро мреже, али структура очвршћавања може садржати порозност и скупљање, тако да је ригорозна контрола неопходна.Ковањекористи се за мање, али јако оптерећене зупчанике и зупчанике где је отпорност на замор најважнија. Ковани залогај се притисне под хиљадама тона хидрауличке силе, чиме се затварају унутрашње празнине и поравнава ток зрна; чврстоћа на замор може бити отприлике 30% већа од ливеног еквивалента исте легуре. За брзи зупчаник или зупчаник који доживљава велико оптерећење ударима, ковање је обично вредно додатних трошкова; за зупчаник који се споро окреће на пећи, ливење је практичан и економичан избор.
Избор материјала за тешке услове рада
Материјал је прилагођен оптерећењу, брзини и окружењу. Најчешћи типови ливеног челика за зупчанике великог обима суЗГ45, ЗГ35ЦрМо и ЗГ42ЦрМо, саГС-34ЦрНиМо6специфицирано за зупчанике веће чврстоће по европском стандарду. Ковани зупчаници се обично користе42ЦрМо, 40Цр, 34ЦрНиМо6и - где је потребно површинско очвршћавање карбуризацијом -20ЦрМнТи или 20ЦрМо. Нодуларно гвожђе као што је КТ600-3 се понекад користи за велике зупчанике са спорим брзинама где су цена и пригушење важнији од крајње снаге. Одлуку о материјалу не треба доносити само на основу цене: превише мекан зупчаник ће се прерано истрошити, док се зупчаник који је превише ломљив може сломити под ударним оптерећењем. Реномирани произвођач ће препоручити класу на основу стварне дужности, а не само онога што пише на цртежу.
Редослед производње
Велики зупчаник се креће кроз фиксни низ операција. Почиње са бланком – ливењем или ковањем – након чега следи груба обрада на вертикалном стругу који окреће чела, спољашњи пречник и проврт на око 0,2 мм, успостављајући референтне површине за све што следи. Следи сечење зуба, обичнохоббинг зупчаниказа спољне зубе; хоббинг може да обради модуле до око 40, а глодање зупчаника до 50 на веома великим зупчаницима. За унутрашње или двоструке зупчанике,обликовање зупчаникауместо тога се користи. Након термичке обраде, зупчаници са тврдим зубима прелазе набрушење зупчаниказа највећу прецизност, док се зупчаници са меким зубима могу завршити побријање или брушењеза побољшање завршне обраде површине и смањење буке. Сваки корак мора бити поравнат са истим датумом, јер се грешка унесена при грубој обради не може касније исправити.
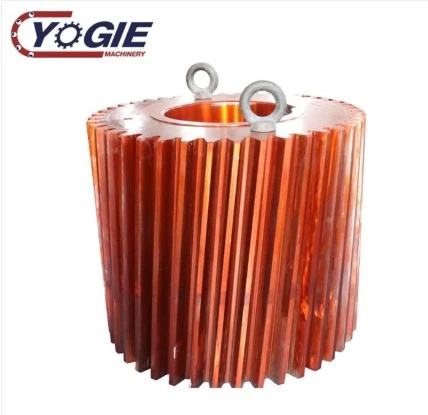
Hјести Лечење и очвршћавање зуба
Термичка обрада је место где велики зупчаник добија своју праву снагу, а такође је и место где већина проблема настаје ако се уради погрешно. Ливени зупчаници су типичнонормализованонакон ливења ради рафинисања зрна и ублажавања напрезања очвршћавања, затимугашен и каљенда достигне потребну тврдоћу и жилавост. Ковани зупчаници након грубе обраде иду директно на каљење и каљење. Површине зуба се затим очвршћавају на један од неколико метода:површинско (индукционо) гашењеза велике зупчанике где је само боку зуба потребна тврдоћа,карбуризација и гашењеза високо хабајуће зупчанике који користе легуре са ниским садржајем угљеника као што је 20ЦрМнТи, илинитрирањеза зупчанике којима је потребна тврда површина отпорна на хабање са минималним изобличењем. Изазов за велики зупчаник је изобличење – зупчаник који се креће током гашења можда неће бити чист, а зупчаник који није ослобођен напрезања може да пукне у раду. Контролисано загревање, уређаји за гашење и каљење непосредно након гашења су оно што чини разлику између зупчаника који траје деценијама и оног који се поквари месецима.
Тачност, инспекција и стандарди
Велика опрема је добра онолико колико је добра и њена инспекција. Тачност димензија се мери према стандардима као што суИСО 1328, АГМА 2000, ДИН 3962 или ГБ/Т 10095, покривајући профил зуба, олово, нагиб, извлачење и зазор. Што се тиче материјала, потребни су ливени зупчанициултразвучно тестирање (УТ)да пронађе унутрашњу порозност ииспитивање магнетним честицама (МТ)да се пронађу површинске пукотине, посебно у пределу корена зуба где почињу пукотине од замора. Ковани зупчаници се такође прегледају УТ/МТ, мада је мања вероватноћа да садрже дефекте запремине. Озбиљан произвођач обезбеђује потпуни сертификат материјала и извештај о инспекцији са сваким зупчаником, укључујући записе о термичкој обради, очитавања тврдоће и извештаје о димензијама. Опрема која се продаје без ових докумената представља ризик, а не јефтино.
Сегментирана конструкција за веома велике зупчанике
Изнад одређеног пречника, зупчаник се не може транспортовати или чак изливати у једном комаду.Сегментирани зупчанициливени су или ковани у два, четири или шест сегмената, машински обрађени појединачно, а затим спојени на лицу места помоћу завртња и типлова. Овај приступ је стандардан за веома велике погоне ротационих пећи и кугличних млинова, где зупчаник може да прелази осам метара у пречнику и тежи више од сто тона. Сегментирана конструкција такође чини замену практичном - ако је један део зуба оштећен, захваћени сегмент се може одвојити и заменити без уклањања целог зупчаника. Критични захтев је да се спојне површине између сегмената обрађују по високом стандарду и да се рупе за вијке разврћу након монтаже, тако да зупчаник ради као један круг.
Примене у тешкој индустрији
Прилагођени велики зупчаници се налазе свуда где тешка ротациона опрема мора да се покреће великим обртним моментом и малом брзином. Инрударство, они покрећу кугласте млинове, млинове са шипкама, дробилице и ротационе сушаре. Инцемента и креча, окрећу ротационе пећи, хладњаке и вертикалне ваљкасте млинове. Инметалургија, они покрећу претвараче, континуалне ливаче и штандове за ваљаонице. Инруковање материјалом, формирају окретне прстенове и погонске зупчанике великих дизалица и бродских истоваривача. Инснага ветра, ковани зупчаници и планетарни зупчаници налазе се унутар мењача који повећава брзину ротора до брзине генератора. У сваком случају, зупчаник је критична компонента - његов квар зауставља машину, а његова замена кошта недеље застоја плус цену самог зупчаника.
Закључак
Производња великих зупчаника по наруџби за тешку индустрију је комбинација металургије, машинске обраде и контроле квалитета коју мало продавница може добро да уради од краја до краја. Прави процес - ливење за зупчанике веома великог обима, ковање за тешко оптерећене зупчанике и мање зупчанике - усклађено са правим материјалом и одговарајућом топлотном обрадом, производи зупчаник који ради деценијама под ударима и великим обртним моментом. Стандарди тачности и УТ/МТ инспекција нису опциони додаци; они су оно што одваја поуздану опрему од ливења који може пропасти без упозорења. За купца, најсигурнији избор је произвођач који контролише сваки корак од сировине до завршне провере и може да испоручи сертификате да то докаже.